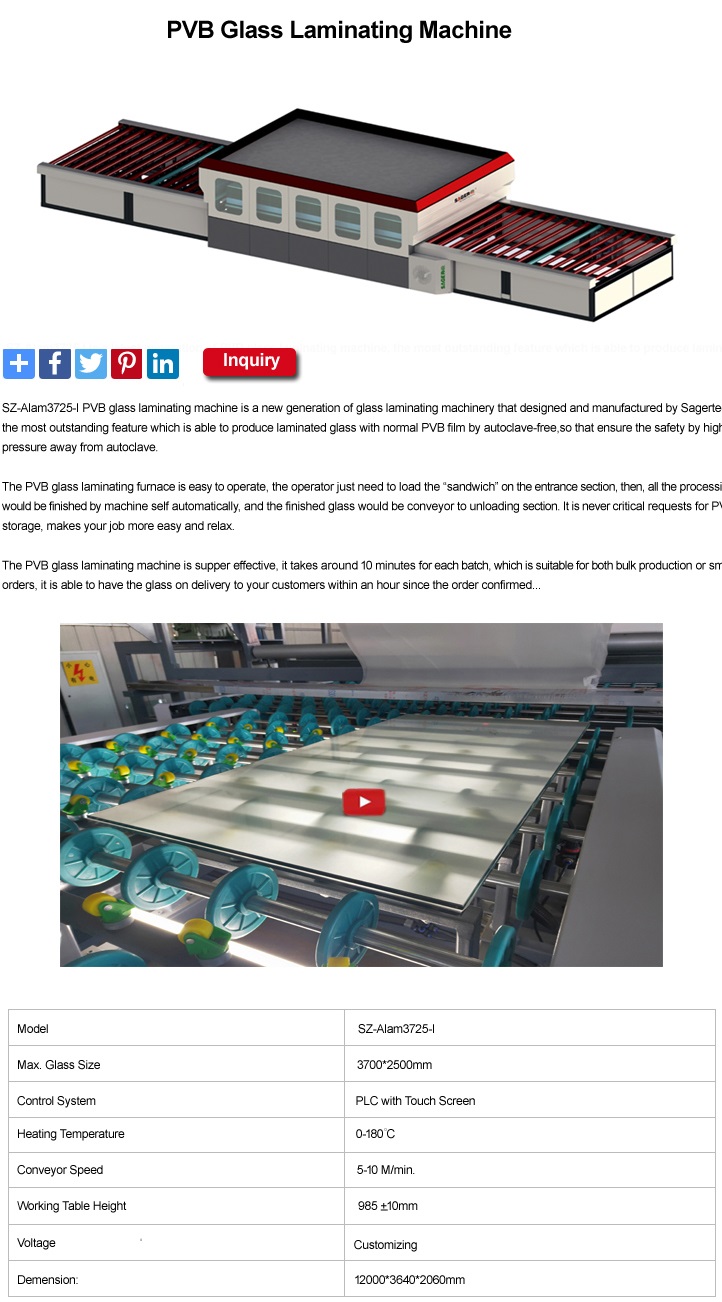
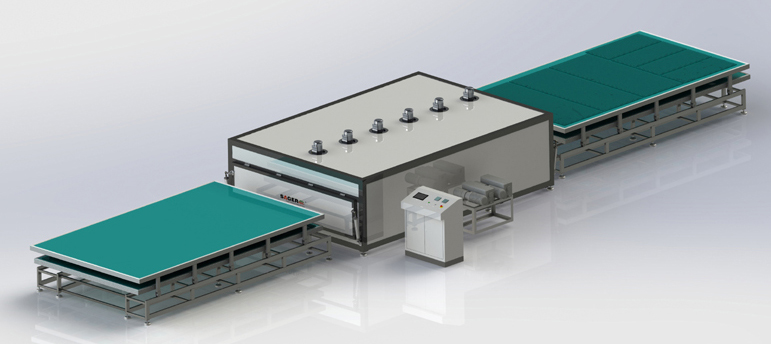
Ekonomiczna maszyna do laminowania szkła EVA do elastycznej produkcji seryjnej
SG-3000-2SD zapewnia przetwórcom szkła praktyczny sposób produkcji profesjonalnego szkła laminowanego EVA przy zachowaniu kontrolowanej inwestycji w sprzęt i obiekt.
Jego opływowa jednokomorowa konstrukcja mieści dwa silikonowe worki próżniowe, umożliwiając producentom przetwarzanie jednego lub dwóch ładunków w zależności od wielkości zamówienia. Ogrzewanie na podczerwień średniofalowe, sterowanie procesem PLC Siemens i dedykowany system próżniowy zapewniają podstawowe funkcje wymagane do stabilnego laminowania szkła EVA.
Piec dostępny jest w dwóch standardowych wielkościach procesowych:
- 2200 × 3300 mm
- 2500 × 4000 mm
Przy maksymalnej grubości szkła laminowanego wynoszącej 50 mm, SG-3000-2SD może wytwarzać szeroką gamę bezpiecznych, dekoracyjnych i funkcjonalnych produktów szklanych do zastosowań architektonicznych i wnętrz.
Jedna maszyna do laminowania EVA, wiele możliwości produktu
Bezpieczne szkło laminowane EVA
Piec może produkować bezpieczne szkło laminowane EVA do drzwi, ścianek działowych, kabin prysznicowych, paneli ściennych, mebli i innych zastosowań architektonicznych lub wewnętrznych.
Folia EVA spaja warstwy szkła i pomaga zatrzymać fragmenty szkła po stłuczeniu. Gotową konstrukcję szklaną należy sprawdzić pod kątem wybranej folii EVA, obowiązujących norm i wymagań projektu.
Dekoracyjne szkło laminowane
Pomiędzy taflami szkła z odpowiednią folią EVA można umieścić kompatybilne materiały dekoracyjne, w tym:
- Jedwab i tkanina
- Wzory papierowe i drukowane
- Kolorowa folia EVA
- Dekoracyjne folie z tworzyw sztucznych
- Siatka metalowa
- Włókna
- Inne wkładki odporne na ciepło
Dzięki temu producenci szkła mogą oferować niestandardowe szkło dekoracyjne do hoteli, wnętrz handlowych, biur, projektów mieszkaniowych, ścianek działowych, drzwi i mebli.
Szkło PDLC Smart i zapewniające prywatność
Dzięki odpowiednim foliom EVA i PDLC SG-3000-2SD może produkować inteligentne szkło, szkło przyciemniające i szkło przełączane elektrycznie.
Produkty te są szeroko stosowane do przegród biurowych, sal konferencyjnych, łazienek hotelowych, pomieszczeń medycznych, systemów prywatności w budynkach mieszkalnych i wnętrz komercyjnych.
Dlaczego warto wybrać SG-3000-2SD?
Kontrolowana inwestycja początkowa
SG-3000-2SD wykorzystuje opływową jednokomorową konstrukcję opracowaną dla producentów o umiarkowanych wymaganiach produkcyjnych.
Zapewnia podstawowe funkcje próżni, ogrzewania i kontroli procesu wymagane do profesjonalnej produkcji szkła laminowanego EVA bez inwestycji związanych z większym piecem wielokomorowym.
Jedna komora z dwoma pozycjami worka próżniowego
W komorze technologicznej mieszczą się dwa silikonowe worki próżniowe.
Producenci mogą przetwarzać:
- Jeden ładunek na indywidualne lub pilne zamówienia
- Dwa ładunki jednocześnie w celu zwiększenia wydajności wsadowej
- Różne rozmiary szkła w ramach dostępnej pojemności komory
- Zamówienia niestandardowe i powtarzalne zgodnie z zapotrzebowaniem produkcyjnym
Taki układ zapewnia użyteczną elastyczność produkcji bez niepotrzebnej złożoności sprzętu.
Ogrzewanie na podczerwień średniofalowe
SG-3000-2SD wykorzystuje średniofalowe ogrzewanie na podczerwień do przekazywania energii cieplnej bezpośrednio do laminowanego szkła.
System ogrzewania na podczerwień zapewnia elastyczną regulację temperatury i wydajne ogrzewanie przez cały zaprogramowany cykl laminowania. W połączeniu ze sterowaniem PLC Siemens zapewnia stabilne przetwarzanie w przypadku różnych grubości szkła, folii EVA i ilości załadunku.
W porównaniu z większą konstrukcją z wymuszonym obiegiem powietrza, konstrukcja na podczerwień pozwala piecowi zachować bardziej zwartą konfigurację i niższą moc zainstalowaną.
Sterowanie procesami PLC Siemens
Po umieszczeniu przygotowanych tacek w komorze, sterownik PLC firmy Siemens automatycznie steruje zaprogramowanym procesem laminacji.
System sterowania zarządza kluczowymi parametrami takimi jak:
- Próżnia
- Ogrzewanie
- Temperatura
- Czas przetwarzania
- Zaprogramowane etapy procesu
Sterowanie oparte na sterowniku PLC ogranicza wielokrotne ręczne regulacje i pomaga utrzymać spójne warunki produkcji pomiędzy różnymi partiami.
Stabilna wydajność próżni
Jedna pompa próżniowa zapewnia podciśnienie wymagane dla dwóch pozycji ładowania silikonowych worków próżniowych.
Stabilna ekstrakcja próżniowa pomaga usunąć uwięzione powietrze z laminowanej konstrukcji i zapewnia spójne wiązanie pomiędzy szkłem a folią EVA.
Określony poziom podciśnienia sięga około -101 kPa, w zależności od warunków pracy i otoczenia.
Niższe wymagania dotyczące mocy zainstalowanej i obiektu
SG-3000-2SD ma referencyjną moc zainstalowaną około 40 kW.
Kompaktowa jednokomorowa konstrukcja i średniofalowy system ogrzewania na podczerwień sprawiają, że nadaje się dla fabryk chcących wprowadzić lub rozszerzyć produkcję szkła laminowanego EVA, kontrolując jednocześnie:
- Początkowa inwestycja w sprzęt
- Wymagania dotyczące mocy elektrycznej
- Wymagania dotyczące przestrzeni fabrycznej
- Dzienne koszty operacyjne
- Złożoność sprzętu
Laminowanie szkła EVA bez użycia autoklawu
SG-3000-2SD wykorzystuje silikonowe worki próżniowe, kontrolowaną próżnię i ogrzewanie na podczerwień do produkcji szkła laminowanego EVA bez autoklawu wysokociśnieniowego.
Pozwala to uniknąć inwestycji, złożoności instalacji i wymagań dotyczących zbiorników ciśnieniowych związanych z systemem produkcyjnym opartym na autoklawie.
Jest szczególnie odpowiedni dla przetwórców szkła, których produkcja obejmuje szkło niestandardowe, zamówienia mieszane oraz małe i średnie partie produkcyjne.
Jak działa SG-3000-2SD
1. Przygotuj szklankę
Szkło jest czyszczone i montowane z wybraną folią EVA. W zależności od zamierzonego produktu można zastosować materiały dekoracyjne lub funkcjonalne.
2. Przygotuj worki próżniowe
Zmontowane szkło umieszcza się w silikonowym worku próżniowym. Worek jest szczelnie zamknięty, podłączony do systemu próżniowego i umieszczony na tacy załadunkowej.
3. Załaduj komorę
Wewnątrz pojedynczej komory technologicznej umieszcza się jeden lub dwa przygotowane ładunki worków próżniowych.
4. Rozpocznij cykl sterowany przez PLC
Operator ustawia wymaganą próżnię, temperaturę i czas przetwarzania za pomocą układu sterowania.
Po rozpoczęciu cyklu sterownik PLC firmy Siemens automatycznie zarządza ekstrakcją próżniową, ogrzewaniem na podczerwień, temperaturą i zaprogramowanym czasem przetwarzania.
5. Ochłodź i wyjmij szklankę
Po cyklu nagrzewania tace są wyjmowane i przenoszone do wyznaczonej strefy chłodzenia. Po wystarczającym ochłodzeniu laminowane szkło jest wyjmowane z worków próżniowych i sprawdzane.
W zależności od rozmiaru, grubości, ilości załadunku, folii EVA i wybranych ustawień procesu, jeden cykl produkcyjny trwa zwykle około 40–150 minut.
Specyfikacje techniczne
| Przedmiot | Specyfikacja |
|---|---|
| Model | SG-3000-2SD |
| Typ maszyny | Jednokomorowy piec do laminowania szkła EVA |
| Folia do laminowania | Film EVA |
| Metoda przetwarzania | Laminowanie partiami silikonowymi workami próżniowymi |
| Liczba komór | 1 |
| Pojemność worka próżniowego | Do 2 ładunków |
| System sterowania | Sterownik Siemensa |
| System grzewczy | Ogrzewanie na podczerwień średniofalowe |
| Maksymalna temperatura ogrzewania | 150°C |
| Pompa próżniowa | 1 |
| Poziom próżni | Do około -101 kPa |
| Maksymalna grubość szkła laminowanego | 50 mm |
| Minimalna konstrukcja szklana | 3 + 3 mm |
| Zapotrzebowanie na sprężone powietrze | 0,8 MPa |
| Odniesienia do zainstalowanej mocy | Około 40 kW |
| Zasilanie elektryczne | Możliwość dostosowania |
| Cykl produkcyjny | Około 40–150 minut |
Czas produkcji zależy od rozmiaru i grubości szkła, ilości załadunku, specyfikacji folii EVA i wybranych ustawień procesu. Zainstalowana moc może się różnić w zależności od ostatecznej konfiguracji maszyny.
Dostępne rozmiary przetwarzania
| Maksymalny rozmiar szkła | Odpowiedni rozmiar worka próżniowego |
|---|---|
| 2200 × 3300 mm | 2340 × 3480 mm |
| 2500 × 4000 mm | 2640 × 4200 mm |
Często zadawane pytania – Piec do laminowania szkła SG-3000-2SD EVA
1. Co to jest SG-3000-2SD?
SG-3000-2SD to jednokomorowy piec do laminowania szkła EVA, który do produkcji szkła laminowanego wykorzystuje silikonowe worki próżniowe, kontrolowaną próżnię i ogrzewanie na podczerwień średniofalową.
Tego typu sprzęt można również opisać jako maszynę do laminowania szkła EVA, piec do laminowania szkła EVA lub maszynę do laminowania szkła próżniowego.
2. Dla kogo przeznaczony jest SG-3000-2SD?
Jest przeznaczony dla przetwórców szkła poszukujących profesjonalnej produkcji szkła laminowanego EVA przy kontrolowanej inwestycji początkowej i umiarkowanych wymaganiach produkcyjnych.
Szczególnie nadaje się do zamówień niestandardowych, produktów mieszanych oraz małych i średnich partii.
3. Jakie produkty może wyprodukować maszyna?
Piec może produkować szkło bezpieczne EVA, dekoracyjne szkło laminowane, szkło laminowane tkaniną lub metalową siatką, inteligentne szkło PDLC, szkło przyciemniane, szkło przełączalne i szkło funkcjonalne LED.
4. Ile worków próżniowych może pomieścić komora?
W komorze mieszczą się dwa silikonowe worki próżniowe. Producenci mogą przetwarzać jeden ładunek w przypadku mniejszych zamówień lub dwa ładunki jednocześnie w celu uzyskania większej wydajności partii.
5. Jaka jest zaleta ogrzewania na podczerwień średniofalową?
Średniofalowe ogrzewanie na podczerwień zapewnia bezpośrednie i responsywne przetwarzanie termiczne. Wspiera efektywne ogrzewanie, jednocześnie pozwalając piecowi zachować opływową konstrukcję i niższą moc zainstalowaną.
6. Czy proces laminowania jest kontrolowany automatycznie?
Po załadowaniu przygotowanych worków i tacek próżniowych sterownik PLC firmy Siemens automatycznie kontroluje próżnię, ogrzewanie na podczerwień, temperaturę i czas przetwarzania.
Przygotowanie szkła, ładowanie worków próżniowych i przesuwanie tac wykonuje operator.
7. Jaki jest maksymalny rozmiar szkła?
Dostępne są dwie standardowe konfiguracje:
- 2200 × 3300 mm
- 2500 × 4000 mm
Maksymalna grubość szkła laminowanego wynosi 50 mm, a minimalna grubość konstrukcji szkła to 3 + 3 mm.
8. Ile trwa jeden cykl produkcyjny?
Typowy cykl produkcyjny trwa około 40–150 minut.
Rzeczywisty czas zależy od rozmiaru, grubości szkła, liczby wsadów, folii EVA i wybranych ustawień procesu.
9. Jakie informacje są wymagane przy wyborze maszyny?
Proszę podać:
- Maksymalny rozmiar szkła
- Typowa grubość szkła
- Produkty do wytworzenia
- Oczekiwana dzienna produkcja
- Dostępna powierzchnia fabryki
- Lokalne napięcie i częstotliwość
Na podstawie tych informacji można zalecić odpowiednią wielkość przetwarzania i konfigurację elektryczną.